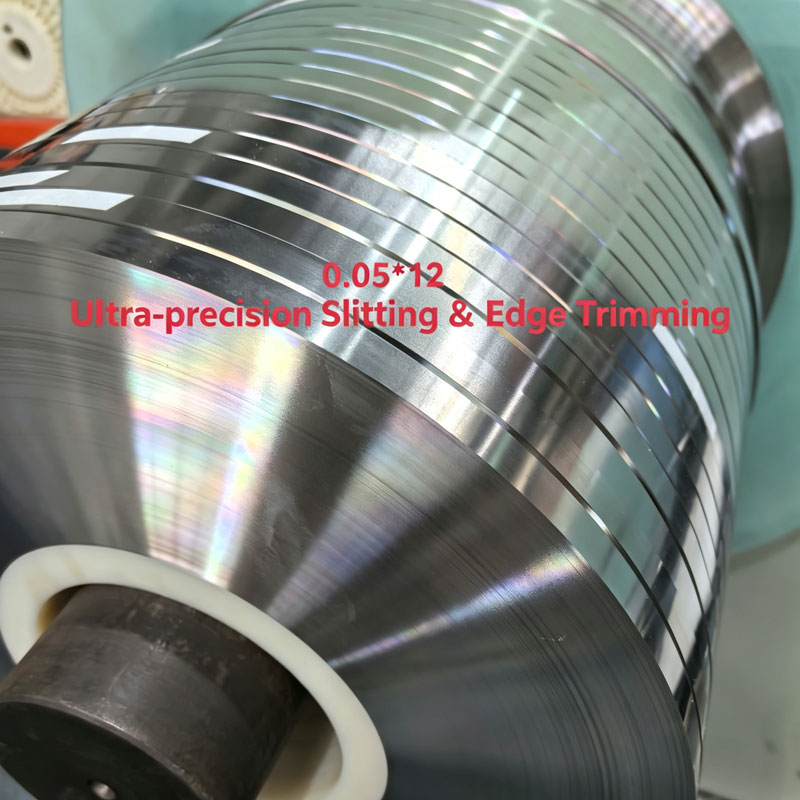
Qihong'dan gelen 0,05 mm paslanmaz çelik yay şeridi, kontaklar, şimler ve düz yaylar için ±0,002 mm bantla 0,050 mm nominale yuvarlanır, 1/4H ila H tavlamada 2 ila 300 mm genişlikte kesilir. Ningbo üreticisi her bobini temperliyor, kesiyor ve sertliğini rapor ediyor.
Çizimler 0,05 mm diyor ve presler buna uymuyor. Bu ölçümde nominal rakam bir gerçek olmaktan ziyade bir banttır: tolerans kesitin yüzde birkaçıdır, çapak bunun onda biri olabilir ve bobinin kendi sargısı, koşunun iki metre uzağında yanlış besleme olarak yüzeye çıkan bir eğrilik bırakır.0,05 mm paslanmaz çelik yaylı şeritQihong'dan gelen parçalar, değirmen geleneği yerine Çin'in Ningbo şehrinde belirtilen mikron bandına göre haddeleniyor, temperleniyor ve dilimleniyor; böylece parça, varışta ölçebileceğiniz rakamlara göre tasarlanıyor.
50 mikronnominal bölüm
±2 µmölçüm bandı, siparişe göre kararlaştırılır
119 gr/m300 mm genişlikte
Neden 0,05 mm
Bu hattaki yay sertliği aralığı 0,05 mm'den başlayıp 3,0 mm'ye kadar uzanırken, folyo aralığı 0,01 ila 0,30 mm arasında olup diğer yönden de aynı ölçüyü kapsar. İşte dikiş noktası burası: hala şerit olarak işlenen en ince bölüm ve arıza modlarının metalurjik olmayı bırakıp boyutsal olmaya başladığı nokta.
Gösterge bir sayı değil, bir banttır.0,050 mm'de ±0,002 mm'lik bir pencere, bölümün bobinden bobine %4 oranında hareket ettiği anlamına gelir. Bu bandın alçak tarafına kurulan ve yüksek taraftan beslenen bir pres, kapatma yüksekliğini çoğu ilerici aletin tolere edebileceğinden daha fazla değiştirir.
Tahıl kesitin bir kısmı haline gelir.ASTM tane büyüklüğü 8'de ortalama tanecik yaklaşık 22 µm olup kalınlığın yarısına yakındır. Parça yalnızca iki veya üç tane derinliğinde olduğundan, ısıtmalar arasındaki dağılım, yuvarlanma hatasından ziyade metalürjiktir ve hiçbir ölçü kontrolü bunu ortadan kaldırmaz.
Çapak kalınlıkla rekabet eder.Beş mikrometre 0,30 mm'de görünmez ve buradaki kesitin %10'unu oluşturur, bu nedenle kenar durumu bu ölçü üzerinde bir sayı olarak sıralanır ve daha ağır şerit üzerinde alışılagelmişe bırakılır.
Bobin seti yuvarlamayla değil sarmayla yapılır.İnce kesit, geri sarıcı üzerindeki kendi geriliminden kalıcı bir eğrilik alır ve bunun ne kadar olacağını bobin göbeği çapı belirler.
Kütlesi az, uzunluğu uzundur.300 mm genişliğindeki şerit metre başına yaklaşık 119 g ağırlığındadır, dolayısıyla 100 kg'lık bir bobin yaklaşık 840 m'ye kadar uzanır. Kesintisiz üretim için iyidir, ilk on metre yanlışsa affetmez.
Bunların hiçbiri malzemede bir kusur değildir. Bu 50 µm'lik bir bölümün fiziğidir ve bu yüzden0,05 mm paslanmaz çelik yaylı şerityalnızca kalite adı yerine ölçüm bandı, çapak yüksekliği ve bobin yapısının birlikte belirtilmesi gerekir.
Tolerans Matematiği
0,5 mm'lik şeritte ±0,01 mm'lik bir tolerans dikkate değer değildir ve burada imkansızdır: kesitin %20'si olacaktır. Hoşgörü yalnızca nominalin payı olarak bir anlam ifade eder ve bu pay, bu göstergenin fiyatını belirleyen şeydir.
Nominal gösterge
Tipik bant
Bölüm payı
0,50 mm
±0,010 mm
%2,0
0,20 mm
±0,005 mm
%2,5
0,10 mm
±0,003 mm
%3,0
0,05 mm
±0,002 mm
%4,0
Taç.Bir değirmenin merkezi kenarlardan biraz daha ağır kalır. Düzlük sorunu olan ağır şeritte; burada bu bir ölçü sorusudur, çünkü merkez ile kenar arasındaki fark tüm tolerans aralığına yaklaşabilir.
Dilimleme sonrasında kenar düşmesi.Kesmek yerine dilme makası kullanılır ve her kenardaki son yarım milimetre inceltilebilir. Kenarların yüzde büyük bir paya sahip olduğu 2 ila 10 mm genişliklerde önemlidir.
Rulo eksantrikliği.Bobin boyunca kalınlıkta, iş merdanesinin çevresine eşit bir dalga boyuna sahip periyodik bir dalga olarak görünür. Bir noktada alınan mikrometre okuması onu tamamen kaçıracaktır.
Ölçümün kendisi.Düz örslü bir el mikrometresi ince şeridi hafifçe sıkıştırır ve düşük değeri okur; ölü ağırlık veya temassız ölçüm cihazı bunu yapmaz. İki tedarikçiyi karşılaştırmadan önce sertifika rakamının hangi cihazdan geldiğini sorun.
Toleransı bir bant artı bir ölçüm yöntemi olarak yazın; örneğin "0,050 mm ±0,002 mm, orta genişlik temassız ölçüm cihazıyla ölçüldü". Bir satın alma siparişindeki çıplak "0,05 mm", herhangi bir tedarikçi tarafından kendisine uygun olan herhangi bir şekilde karşılanacaktır ve sonrasındaki tartışma kaliteyle değil yorumla ilgilidir.
50 mikron'de %4'lük bir değerin tutulması, bir denetim probleminden ziyade bir yuvarlanma ve gerilim kontrolü problemidir; bu nedenle0,05 mm paslanmaz çelik yaylı şeritkatalog rakamı olarak vaat edilmek yerine, göstergeye takılan bantla fiyatlandırılır ve bobin başına onaylanır.
Göstergede Sertlik
Sertlik normalde bir sayı olarak belirtilir. 0,05 mm'de bu öncelikle bir metrolojik karardır, çünkü okumanın bir anlam ifade etmesinden önce girintinin bölümün içine sığması gerekir.
Yükleme yanıtı değiştirir.HV 550'de 0,1 kgf'lik bir girinti yaklaşık 18 µm çapında ve kabaca 6 µm derinliğindedir; bu, kesitin sekizde biri kadardır; kalınlık diyagonalin 1,5 katını aştığı için ASTM E384 bunu kabul eder. 1 kgf'de test edilen aynı malzemenin 58 µm'lik bir diyagonale ve dolayısıyla 87 µm'lik bir kesite ihtiyacı vardır, dolayısıyla cihaz ne yazdırırsa yazdırsın test burada geçersizdir.
Yükü değerle birlikte belirtin.HV0.1'de HV 550 ve HV1'de HV 550 aynı bobinle ilgili farklı iddialardır. Yükü olmayan bir sertifika hiçbir şeyle karşılaştırılamaz.
Çekme tam bölümde çalışır.50 mikron'den işlenmiş numune yapılamaz, bu nedenle test, tedarik edilen genişlikte bir şerit çekme işlemidir ve sonuç, numune genişliğine ve kavrama hizalamasına bağlıdır. Kullanılan genişliği sorunuz.
Yalnızca genişliği değil, genişliği de kontrol edin.Tavlama ve temperleme haddelemesi hem kenarları hem de merkezi biraz ayrı bırakır. Üç okuma, iki kenar ve orta, size merkezdeki tek bir sayıdan daha fazlasını anlatır.
Ağır şeritten daha geniş bir dağılım bekleyin.Kesit boyunca iki veya üç tanecik, girintinin bir tanecik sınırına veya bir taneciğin içine düşebileceği ve okumalar arasındaki yayılmanın operatör hatasından ziyade gerçek malzeme davranışı olduğu anlamına gelir.
Pratik düzeltme, yöntemi adlandıran bir satın alma siparişi satırıdır: Yükün belirtildiği HV cinsinden sertlik, genişlik boyunca üç konumda test edilmiş, bobin başına rapor edilmiştir. Bu dönüyor0,05 mm paslanmaz çelik yaylı şeritgelen incelemenizin gerçekten reddedebileceği bir malzemeye dönüştürmek, yazmaya değer tek spesifikasyon türüdür.
Teknik Özellikler Sayfası
Aşağıdaki şekiller bu göstergenin çalışma penceresidir. Bunların dışındaki herhangi bir şey bir tablodan vaat edilmek yerine tek tek alıntılanır.
Öğe
Şartname
Nominal gösterge
0,05 mm (0,050 mm); Aynı seride 0,05 ila 3,0 mm mevcuttur
Kalınlık toleransı
Bu ölçü için tipik olarak ±0,002 mm, bant siparişe göre kararlaştırılır
Genişlik
2 ila 300 mm yarık; anlaşmaya göre daha dar veya daha geniş
Notlar
201, 301, 304, 316L, 631, 430
Öfke
Tavlanmış, 1/4H, 1/2H, 3/4H, H
Sertlik raporu
Belirtilen yükte HV (HV0.1 veya HV0.2), genişlik boyunca üç konum
Çekme mukavemeti
Sert temperlerde 1100 ila 2100 MPa, kalite ve temper başına onaylanmıştır
Düzlük
Bitmiş yarık bobinde 0,03 mm/m veya daha iyisi
Yüzey
2B, BA, fırçalanmış, cilalanmış; belirtildiği gibi yağlı veya kuru
Kenar
Belirtilen çapak yüksekliğine kadar yarıklı, yuvarlak kenarlı veya çapakları alınmış
Teslimat formu
Bobin, salınımlı makara, kesme uzunluğu
Bobin ağırlığı
Açıcı kapasitenize göre ayarlayın; 300 mm'de 100 kg başına yaklaşık 840 m
Standartlar
ASTM, AISI, GB, JIS, DIN, BS, EN; parti başına değirmen sertifikası
Sertifikasyon
ISO 9001 kalite sistemi, SGS; Talep üzerine RoHS belgeleri
Minimum sipariş
100 kg standart; Takım kalifikasyonu için 5 ila 20 kg deneme uzunluğu
Sorgulamadaki işin çoğunu üç hat yapar: ölçüm yöntemiyle birlikte ölçüm bandı, dayanabileceğiniz çapak yüksekliği ve açıcınızın taşıyabileceği bobin ağırlığı. Geriye kalan her şey ilk bobinden sonra ayarlanabilir; bu üçü ilk bobinin çalışıp çalışmadığına karar veriyor.
Çizim dondurulmadan önce genişliğe ikinci kez bakmaya değer. Yarık ne kadar dar olursa, kesilen kenarın aldığı yüzey payı da o kadar büyük olur: 2 mm genişliğindeki bir kısımda, yüzün yarısı kenardan etkilenebilir, bu da yükü taşıyacak çok az ana metal bırakır. Bu bir satın alma kararından ziyade bir tasarım kararıdır. Bitmiş boş boyutu soruşturmayla birlikte gönderin, böylece0,05 mm paslanmaz çelik yaylı şeritaletin gerçekten ihtiyaç duyduğu genişlikte fiyatlandırılır.
Kenar ve Çapak
Çapak bir yüksekliktir ve ince şeritte yükseklik bir yüzdedir. 0,30 mm'deki beş mikrometre kesitin %1,7'sidir ve çapak alma geçişinde kaybolur; Buradaki beş mikrometre %10'dur ve parçadaki en uzun şey olur.
Yarık kenarıvarsayılan ve en ucuzudur. Bir tarafında yuvarlanmış kenar, diğer tarafında çapak bulunur ve takımın onu bükümün içine veya kayan kontaktan uzağa yerleştirebilmesi için çapak tarafı çizimde adlandırılmalıdır.
Yuvarlak kenarkeskin köşeyi tıraş ederek veya yuvarlayarak giderir. Geçiş maliyeti vardır, operatörleri ve kalıpları korur ve toplu olarak taşınan veya bir kılavuz rayından beslenen parçalar için olağan seçimdir.
Belirtilen yüksekliğe kadar çapakları alındıincelenebilen tek versiyondur. "Çapağı alınmış" tek başına farklı mağazalarda farklı anlamlara gelir; "200x'te ölçülen çapak 3 µm'nin altında" bir kriterdir.
Kenar düşüşükesme sonucu bir milimetrenin dış kısmı incelir. Yüzün dörtte biri kadar olan 2 mm genişliğinde bir şerit üzerinde, daha sonra kıvrımı tutmayacak yumuşak bir bölge olarak ortaya çıkar.
Taşıma işaretleri diğer çapaktır.50 mikron çapındaki bir çizik bir çentiktir ve bir yay üzerindeki çentik bir yorulma kaynağıdır. Açıcıdaki aralıklı sarım ve eldivenler, bu ölçüm cihazında serideki diğer ölçüm cihazlarından daha fazla önem taşır.
Kenar durumu, değiştirilmesi en ucuz ve geç keşfedilmesi en pahalı değişkendir, çünkü çapak sorunu normalde dilme hattından ziyade müşterinin presi tarafından bulunur. Kenarın ve çapak yüksekliğinin siparişte adlandırılması,0,05 mm paslanmaz çelik yaylı şerityalnızca tedarikçinin kendi numunesi üzerinde çalışan bir malzeme olmaktan çıkıyor.
Bobin Yapısı
İnce şerit nasıl sarıldığını hatırlıyor. Geri toplayıcı üzerindeki gerilim, çekirdek çapı ve vatkaların istiflenme şekli, bobinde presin devraldığı bir şekil bırakır ve 50 µm'de bu şekil, tavlama kadar etkilidir.
Bobin setişerit açıldığında ortaya çıkan uzunlamasına bir yaydır. Bu, sarma geriliminden ve çekirdek çapından kaynaklanır ve daha sonra tesviye etmek yerine daha büyük bir göbek ve daha düşük gerilim ile azaltılır, çünkü bu ölçü üzerinde tesviye yapmak sertliğe mal olur.
Arbaletgenellikle değirmenden miras kalan ve dilme yoluyla güçlendirilen enine bir eğriliktir. Düz bir plaka üzerinde sallanan bir parça ve kalıpta tutarsız boş konum olarak görünür.
teleskopiksarma sırasında turlar yanlara doğru kaydığında meydana gelir. Araya girme veya kenar kılavuzu bunu engeller; taşıma sırasında meydana geldikten sonra hiçbir şey onu düzeltmez.
Salınım sarımışeridi geniş bir makara boyunca ileri geri yerleştirir, bu da bobin setini neredeyse tamamen ortadan kaldırır ve bobin değişimi olmadan uzun bir çalışmanın devam etmesini sağlar. Dar enler ve uzun boylar için olağan teslimat şeklidir.
Bobin ağırlığı bir kullanım kararıdır.Bu ölçüye göre 100 kg'lık bir bobin, 800 m'den fazla malzeme demektir: daha az bobin değişimi ve daha uzun kesintisiz çalışma, ancak kaldırılacak daha fazla ağırlık ve nakliye sırasında kenarın hasar görmesi durumunda daha fazla kayıp.
Ambalaj, spesifikasyonun bir parçasıdır.Neme dayanıklı kağıt, ara sayfalar ve fümigasyonlu palet, tek bir kayış işaretinin mahvedebileceği kenarı korur.
Bobin yapısının belirtilmesi sevkıyat görevlisi için bir ayrıntı değildir; malzemenin beslenmeye yetecek kadar düz bir şekilde ulaşıp ulaşmadığına karar veren son işlem adımıdır. Haddeleme, temperleme ve dilme işlemleri Ningbo Yüksek Teknoloji Bölgesi'ndeki tek bir tesiste gerçekleştiriliyor; bu nedenle0,05 mm paslanmaz çelik yaylı şeritaçıcınızın gerçekte çalıştığı çekirdek çapına ve bobin ağırlığına göre sarılabilir.
SSS
Q0,05 mm hala şerit mi, yoksa zaten folyo mu?
ATicari açıdan her ikisi de, tam da bu yüzden tartışmalara neden oluyor. Folyo yaklaşık 0,01 ila 0,30 mm, şerit ise 0,05 ila 3,0 mm arasında kataloglanmıştır, dolayısıyla her iki kataloğun içinde 50 µm'lik bir bölüm bulunur ve iki farklı üretim hattından alıntı yapılabilir. Bu çizgiler aynı şekilde davranmaz: Farklı gerilimlerde çalışırlar, farklı ana bobin genişliklerinden kesilirler ve farklı tolerans bantlarına sahiptirler, dolayısıyla gelen bobin, onu yapana bağlı olarak farklı bir sete ve farklı bir kenara sahiptir. Bunların hiçbiri kutuda görünmüyor. Bobininizi hangi hattın üreteceğini ve o hattın hangi bandı tuttuğunu sorun. Bu sitede yaylı sertleştirme serisi 0,05 mm'den başlar ve ultra ince seri 0,01 ila 0,1 mm'yi kapsar, bu nedenle aynı parça numarası iki farklı fiyat teklifiyle karşınıza çıkabilir.
QBu ölçekte gerçekte hangi toleransı tutabilirsiniz?
ANormal bant yaklaşık ±0,002 mm'dir ve genel olarak vaat edilenden ziyade belirli bir genişlik ve kalite için daha sıkı bir bant tartışılabilir. Cevabı iki şey etkiliyor. Birincisi genişliktir: Uzun bir rulo aralığına sahip geniş bir bobini tutmak, dar bir yarık şeridi tutmaktan daha zordur çünkü tepe ve eksantrikliğin gösterebileceği daha fazla alan vardır. İkincisi ise ölçüm yöntemidir çünkü el mikrometresi ve temassız ölçüm cihazı mikrometreye uymayacaktır. Montajınızın ihtiyaç duyduğu bandı ve kontrol edeceğiniz enstrümanı bize söyleyin; fiyat teklifi katalog numarası yerine o çifte göre yazılacaktır.
QSertifika çekme mukavemeti veya sertlik veriyor mu?
AHer ikisi de raporlanabilir ancak farklı testlerden gelirler ve bunlardan biri ince kesitte çok daha güvenilirdir. Çekme tam kesitli bir şerit numunesi üzerinde ölçülür, dolayısıyla sonuç numune genişliğine ve kavrama hizalamasına bağlıdır ve 50 µm'de daha fazla dağılım taşır. Sertlik daha hızlı, yerel ve daha ucuzdur, ancak yalnızca yükün belirtilmesi ve bölümün girinti köşegeninin en az 1,5 katı olması durumunda geçerlidir. Rutin kabul için, her bobine belirtilen bir yükte HV'ye sertlik ve yeterlilik bobinine veya talep üzerine çekmeyi koyarız. Çiziminiz bir çekme bandı gerektiriyorsa bunu soruşturma aşamasında söyleyin, böylece test programı sonradan eklenmek yerine fiyata dahil edilir.
QBu göstergeyi tam olarak tedarik edebilir misiniz?
AEvet ve çoğu alıcının burada istediği kıvam budur, çünkü 50 µm'lik bir parça genellikle çok fazla hareket etmeden yük taşıması gereken bir kontak, bir ayar sacı veya düz bir yaydır. Sınır, sertliğin kendisi değil, parçanın sonrasında hayatta kalması gereken şeydir. Bu ölçüdeki tam sert malzemenin neredeyse hiç şekillendirme rezervi yoktur, bu nedenle sığ bir yarıçapın ötesindeki herhangi bir bükülmenin sertleşmeden önce tasarlanması veya parçanın daha yumuşak bir temperden yapılması gerekir. Bize çizimdeki en küçük bükülme yarıçapını ve parçanın gördüğü sapmayı söyleyin; H'nin doğru çağrı olup olmadığına veya 1/2H'nin aynı yükü uygulanabilir bir bükülme ile taşıyıp taşımayacağına sertlik numarası değil bu çift karar verir.
QBobin ne kadar uzundur ve nasıl sarılır?
AUzunluk genişlikten kaynaklanır çünkü bobinler, açıcınızın kaldırabileceği bir ağırlığa sarılır. 300 mm genişliğinde şerit kabaca metre başına 119 g ağırlığındadır; dolayısıyla 100 kg'lık bir bobin yaklaşık 840 m'dir; 50 mm genişliğinde aynı ağırlık 5.000 m'nin üzerindedir. Dar genişlikler normalde bir makara üzerinde salınımlı sarımla sağlanır, bu da bobin setini çıkarır ve sürekli bir çalışmaya izin verir; daha geniş malzeme ise, aldığı eğriliği azaltacak şekilde boyutlandırılmış bir çekirdek üzerinde geleneksel bir bobin olarak gelir. Bobin açıcınızın tutacağı maksimum bobin ağırlığını ve değişiklikler arasında istediğiniz uzunluğu bize bildirin; sarım, standart bobinimiz yerine eşleşecek şekilde ayarlanacaktır.
QBu kadar ince bir parça için hangi kenarı sipariş etmeliyim?
AParçanın kesilmesi ve kenar kesimin içinde kaybolması durumunda yarık kenarı, çünkü bu en düşük maliyetli seçenektir ve çapak çalışma yüzünden uzağa yönlendirilebilir. Şerit bir kılavuzdan besleniyorsa, toplu olarak taşınıyorsa veya kayan bir temas noktasına temas ediyorsa yuvarlak kenar; çünkü yuvarlanmış kenar, aleti veya operatörü tıraş etmeyecektir. Çapağın eşleşen bir parçaya dayanacağı temas yaylarında yaygın olan, kenar işlevsel bir yüzey olarak kalırsa, belirtilen yüksekliğe kadar çapak alınır. 50 µm'de çapak kesitin onda biri kadardır, bu nedenle çizimde bir satır ve bobin kesilmeden önce bir konuşma değerindedir.
QTam sipariş vermeden önce kısa bir uzunluğu test edebilir miyim?
AEvet, takım kalifikasyonu için yaklaşık 100 kg'lık standart minimuma karşılık yaklaşık 5 ila 20 kg'lık bir deneme uzunluğu normaldir. Deneme, üretim siparişiyle aynı programa göre yuvarlanır ve kesilir; bu, davranışının yığını tahmin etmesinin tek yoludur ve üretim genişliğine göre kesilebilir, böylece laboratuvar presi yerine gerçek alet üzerinde çalışır. Kullanmak istediğiniz boş genişliğini, temperi ve kenarı gönderin; deneme bu kombinasyona göre oluşturulacaktır. Farklı bir genişliğe yapılan deneme kesiminden elde edilen sonuçlar bu ölçümde size çok az şey anlatır çünkü hem kenar payı hem de bombe genişlikle birlikte değişir.
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası